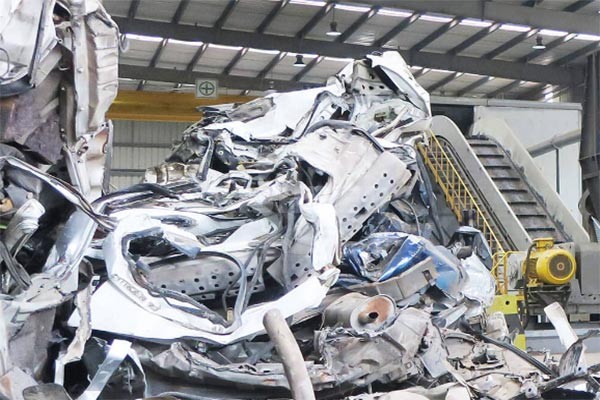
تُعد هياكل المركبات المنتهية الصلاحية (ELV) من المواد التي تتسم بتركيز مرتفع نسبيًا للمعادن ضمن النفايات الصلبة البلدية. فبعد التفكيك المعياري وإزالة النفايات الخطرة والتجميعات القابلة لإعادة الاستخدام، لا تزال هياكل المركبات المتبقية تحتوي على كميات كبيرة من الفولاذ والألومنيوم والنحاس، إلى جانب كميات صغيرة من البلاستيك والمواد المركّبة. ولا يقتصر الفصل الفعّال لهذه المواد وتنقيتها على توفير مواد خام بديلة لمصانع الصلب وشركات صهر المعادن غير الحديدية، بل يساعد أيضًا شركات إعادة التدوير على الوفاء بمتطلبات معدلات استرداد الموارد التي تزداد صرامةً يومًا بعد يوم.
قيمة إعادة تدوير هياكل المركبات المنتهية الصلاحية
من منظور عالمي، يتواصل نمو حجم المركبات المنتهية الصلاحية المعالجة. ففي عام 2025، بلغت الكتلة الإجمالية للمركبات المنتهية الصلاحية في العالم نحو 68 مليون طن، شكّلت المواد القابلة لإعادة التدوير منها أكثر من 85%. وعلى المستوى الإقليمي، يُفكَّك في أوروبا أكثر من 6 ملايين مركبة سنويًا، ويشترط توجيه الاتحاد الأوروبي بشأن المركبات المنتهية الصلاحية (ELV Directive) استرداد ما لا يقل عن 95% من وزن كل مركبة، منها 85% إعادة تدوير فعلية. كما تتجه الاقتصادات الكبرى الأخرى تدريجيًا إلى تشديد معدلات الاسترداد ومتطلبات الدورة المغلقة للمواد الخاصة بالمركبات المنتهية الصلاحية.
يحدّد التركيب المادي لهياكل المركبات هيكل مخرجات خط إعادة التدوير. فبعد المعالجة الدقيقة، يمكن لمركبة صغيرة منتهية الصلاحية أن تُفرز نحو 740 كجم من خردة الحديد، و100 كجم من الألومنيوم، و70 كجم من البلاستيك، و36 كجم من المطاط. ويُشكّل الفولاذ الحصة الأكبر من مخرجات خط إعادة التدوير، في حين يتمتع الألومنيوم والنحاس بقيمة أعلى لكل وحدة، لكن استردادهما أصعب أيضًا؛ إذ كثيرًا ما يوجدان داخل هياكل المركبات على هيئة قطع مُدمَجة أو مثبّتة بالبرشام أو ضمن حزم الأسلاك، ولا يمكن استردادهما بفعالية عبر معدات الفصل إلا بعد تفكّك كافٍ بالتكسير. وتُظهر ممارسات مشروعات إعادة التدوير المتقدمة في السنوات الأخيرة أنه في ظل ظروف مُحسَّنة للفصل والتحكم في العملية، يمكن أن يصل معدل الاسترداد في الدورة المغلقة إلى 81% للفولاذ، و52% للألومنيوم، و68% للنحاس. ويعني ذلك أن دقة الفصل في خط إعادة التدوير تُحدّد مباشرةً الإيرادات الفعلية للمواد عالية القيمة.
التكوين الأساسي لخط إعادة التدوير
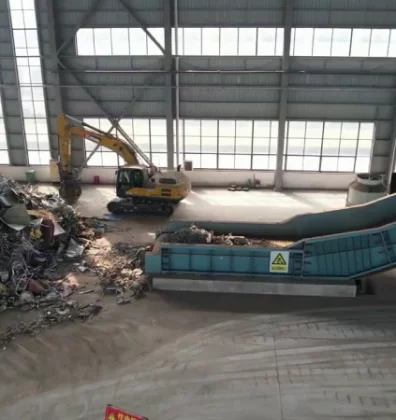
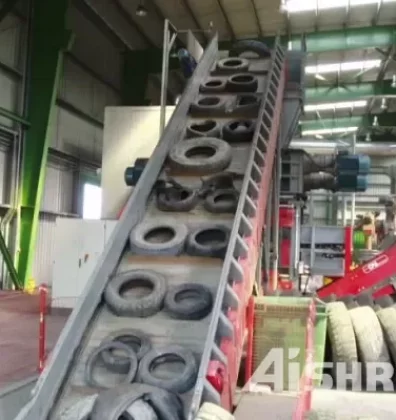
يتألف خط متكامل لتمزيق هياكل المركبات المنتهية الصلاحية وإعادة تدويرها عادةً من أربع حلقات: المعالجة المسبقة، والتمزيق، والفصل، ومرافق الدعم البيئي. وقبل دخول الهياكل إلى خط التمزيق، يجب استكمال إزالة المواد الخطرة والأجزاء القابلة لإعادة الاستخدام، بما في ذلك البطاريات، والوسائد الهوائية، والزيوت بمختلف أنواعها، والمرشحات وسائر النفايات الخطرة، إضافةً إلى المحركات، ونواقل الحركة، والمحوّلات الحفّازة الثلاثية وغيرها من التجميعات عالية القيمة. وتُعد هذه الخطوة أساس ضمان سلامة عملية التمزيق اللاحقة وامتثالها بيئيًا. أمّا مرحلة التمزيق فهي جوهر الخط بأكمله، ويعتمد التكوين الناضج السائد حاليًا على مرحلتين من التمزيق والتكسير: تتولّى آلة التمزيق ثنائية المحور التمزيق الأولي، بينما تُنجز الكسّارة المطرقة التكسير النهائي وتشكيل الكُتل الكروية. وتجمع مرحلة الفصل عمومًا بين الفصل المغناطيسي، والفصل بالتيارات الدوّامة، والفصل الهوائي، لفصل الحديد والمعادن غير الحديدية والشوائب الخفيفة. وتغطي مرافق الدعم البيئي إزالة الغبار ومعالجة الغازات العادمة، بما يضمن امتثال خط الإنتاج لمتطلبات الانبعاثات المحلية.
وفي هذا التكوين، يُعد تقسيم العمل والتنسيق بين آلة التمزيق والكسّارة المطرقة العامل الحاسم في تحديد الطاقة الإنتاجية للخط بأكمله واستهلاكه للطاقة وتكاليف صيانته.
كيف تتكامل آلة التمزيق مع الكسّارة المطرقة
تتميّز الكسّارة المطرقة بالصدم عالي السرعة: إذ تُحوّل المطارق المادة إلى أشكال كروية أو كُتلية، فيتساقط الطلاء والبلاستيك والأوساخ عن السطح المعدني، وترتفع الكثافة الظاهرية، ويُنتَج مادّة مكسّرة مقبولة مباشرةً لدى مصانع الصلب. أمّا هياكل المركبات الكاملة التي لم تخضع للتمزيق الأولي فكبيرة الحجم وغير منتظمة الشكل، وإذا أُدخلت مباشرةً إلى الكسّارة المطرقة تظهر مشكلتان: أولًا، تصبح تغذية الكسّارة غير منتظمة، ويتذبذب حمل الدوّار بحدّة، وقد يؤدي الصدم اللحظي إلى تآكل غير طبيعي في المطارق أو الشبكة؛ وثانيًا، يصعب على التجاويف الكبيرة داخل هياكل المركبات أن تتعرّض للصدم بفعالية داخل حجرة الكسّارة المطرقة، فيطول زمن مكوث المواد داخل الآلة، ويرتفع تبعًا لذلك استهلاك الطاقة لكل وحدة إنتاج.
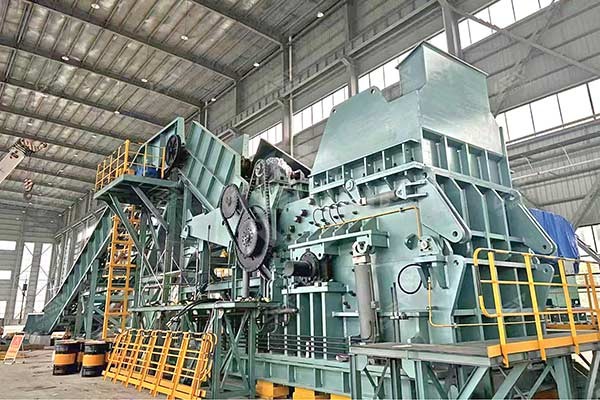
وتحلّ آلة التمزيق ثنائية المحور هذه المشكلة تحديدًا؛ فهي تستبدل بالصدم عالي السرعة قصًّا منخفض السرعة وعالي العزم، إذ تدور أسنان السكاكين باتجاه بعضها بعضًا فتمزّق هياكل المركبات إلى مواد شرائطية أو كُتلية متقاربة الحجم، فتوفّر بذلك ثلاثة شروط أمام الكسّارة المطرقة:
تغذية منتظمة، تتيح للكسّارة المطرقة العمل تحت حمل مستقر. فعند دخول هياكل مركبات غير ممزّقة إلى الكسّارة المطرقة، يتذبذب الحمل بحدّة، ويسهل حدوث حالات من قبيل "تحميل زائد في دفعة، ودوران بلا حمولة في الدفعة التالية". أمّا بعد التمزيق فتتقارب أحجام المواد، ويستقر تدفّقها على الناقل السلسلي ذي الصفائح، ويبقى تيار محرك الكسّارة المطرقة ثابتًا، فتُستثمر طاقتها الإنتاجية كاملةً.
الحدّ من العمل غير الفعّال في الكسّارة المطرقة، بما يقلّل التآكل واستهلاك الطاقة. فعندما تعمل المطارق على هياكل مركبات كاملة، تُهدر طاقة كبيرة في تقليب المواد وارتدادها بدلًا من تكسيرها الفعّال. وبعد التمزيق الأولي بآلة التمزيق، تدخل المواد إلى الكسّارة المطرقة وقد باتت ذات شكل هندسي قابل للصدم، فيقع كل أثر من آثار المطارق على سطح تكسير فعّال. وفي الوقت نفسه، زُوّدت آلة التمزيق بباب تفريغ وحماية بالعكس التلقائي، تُمكّن من إخراج الأجسام الغريبة غير القابلة للتكسير مسبقًا، وتحول دون دخولها إلى الكسّارة المطرقة وإلحاق الضرر بالمطارق أو ألواح البطانة. ومن منظور الخط بأكمله، تتولّى آلة التمزيق مهمة التمزيق الخشن، بينما تنصرف الكسّارة المطرقة إلى التكسير الناعم والتكوير؛ فيعمل الجهازان كلٌّ ضمن نطاق تشغيلي ملائم، ويغدو استهلاك الطاقة وتكاليف الصيانة في النظام أكثر قابلية للتحكّم.
الفصل المسبق يُخفّف العبء عن مرحلة الفصل اللاحقة. فأثناء التمزيق يبدأ جزء من الطلاء والبلاستيك والألياف بالانفصال عن المصفوفة المعدنية بالفعل، ومع الصدم الإضافي في الكسّارة المطرقة تتساقط الشوائب عن السطح المعدني بصورة أكمل، لتوفير مادة تغذية "أنظف" للفصل المغناطيسي والفصل بالتيارات الدوّامة، وهو ما يرفع النقاء النهائي للحديد والمعادن غير الحديدية.
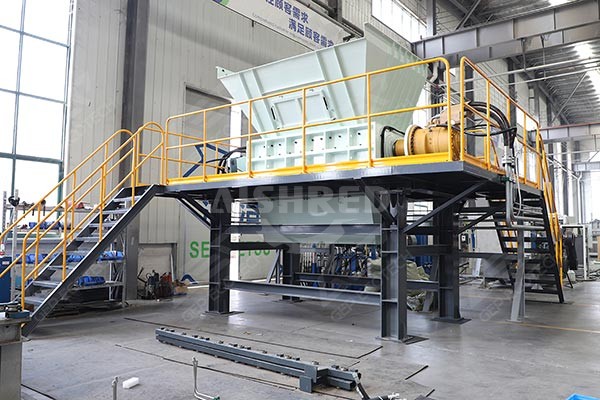
وفي خط إعادة تدوير هياكل المركبات المنتهية الصلاحية، لا تقتصر العلاقة بين آلة التمزيق والكسّارة المطرقة على "تمزيق خشن + تكسير ناعم"، بل إن المرحلة السابقة تهيّئ للمرحلة اللاحقة ظروفًا تشغيليّة قابلة للمعالجة: فآلة التمزيق تُحوّل الهياكل غير المنتظمة والمجوّفة وكبيرة الحجم إلى مواد منتظمة مضبوطة الحجم، بما يتيح للكسّارة المطرقة إنجاز التفكّك والتكوير ضمن نطاق كفاءة عالٍ. ومن دون هذا التنسيق، تتعرّض الطاقة الإنتاجية للكسّارة المطرقة مرارًا للتراجع بفعل تذبذب التغذية والانسدادات، وكثيرًا ما لا يبلغ الإنتاج الفعلي للخط بأكمله القيمة التصميمية.
التكوين المخصص: مطابقة ظروف المشروع بدلًا من تطبيق قالب ثابت
تتباين المشروعات بوضوح في مصادر هياكل المركبات، وعمق التفكيك، والمنتجات المستهدفة، وظروف الموقع، ولا وجود لـ "تكوين عالمي" يناسب خط الإنتاج كله. فاختيار طراز آلة التمزيق والكسّارة المطرقة، وتوليفة وحدات الفصل في العملية، كلها أمور يتعيّن تحديدها وفق ظروف كل مشروع بعينه. وتستطيع GEP ECOTECH تقديم حلول مخصّصة تمتد من اختيار المعدة المفردة إلى تكامل الخط الكامل، استنادًا إلى حجم المعالجة لدى العميل، وخصائص المواد الواردة، ونقاء المنتج النهائي، ومتطلبات الامتثال البيئي المحلية، وتخطيط الموقع. يسعدنا التواصل معكم لمناقشة أفكار التكوين استنادًا إلى ظروف المشروع الفعلية.